




Dans notre précédent article, Comment ne pas jeter ce qu’on fabrique ?, on évoquait le devenir du produit — acceptation documentée, déclassement, reprise, recyclage, rebut en dernier recours — en promettant de revenir sur l’autre moitié de l’histoire : ce que la ligne retient de chaque défaut, pour que les produits suivants en comportent moins.
C’est l’objet de cet article.
Comme un enfant qui apprend d’une erreur
En ce moment, on se passionne pour les méthodes d’apprentissage. En suivant la scolarité de nos enfants, on perçoit les limites du système éducatif, et à quel point l’IA bouscule la façon dont on transmet un savoir.
Un enfant qui se trompe ne progresse pas parce qu’on a corrigé sa copie. Il progresse quand on lui montre où il s’est trompé, qu’on lui explique pourquoi, et qu’on vérifie, aux exercices suivants, que l’erreur ne revient pas. Sauter une étape — corriger sans expliquer, expliquer sans revérifier — et la même faute réapparaît.
Ce n’est pas qu’une intuition : une étude récente menée auprès d’environ 400 lycéens (Dai, Jiang, Wen, Liu & Zhang, 2025, How Students Use AI Feedback Matters) a testé un retour sur leurs erreurs de devoir délivré à J+2 et J+7 — le calendrier de la répétition espacée, popularisé par des outils comme Anki. Un calendrier qui ne doit rien au hasard : la recherche a montré qu’un feedback différé et répété est plus efficace qu’un retour immédiat. Autrement dit, l’apprentissage par l’erreur obéit à des mécanismes universels : repérer, comprendre, corriger, puis vérifier à intervalles — qu’il s’agisse d’un élève ou d’une usine.
Une ligne de production peut apprendre de la même façon. Traiter un défaut au seul niveau de la pièce — l’évacuer, l’oublier — revient à corriger la copie sans jamais regarder pourquoi l’erreur a eu lieu. Un défaut non compris finira par se reproduire, quel que soit le soin apporté au tri.
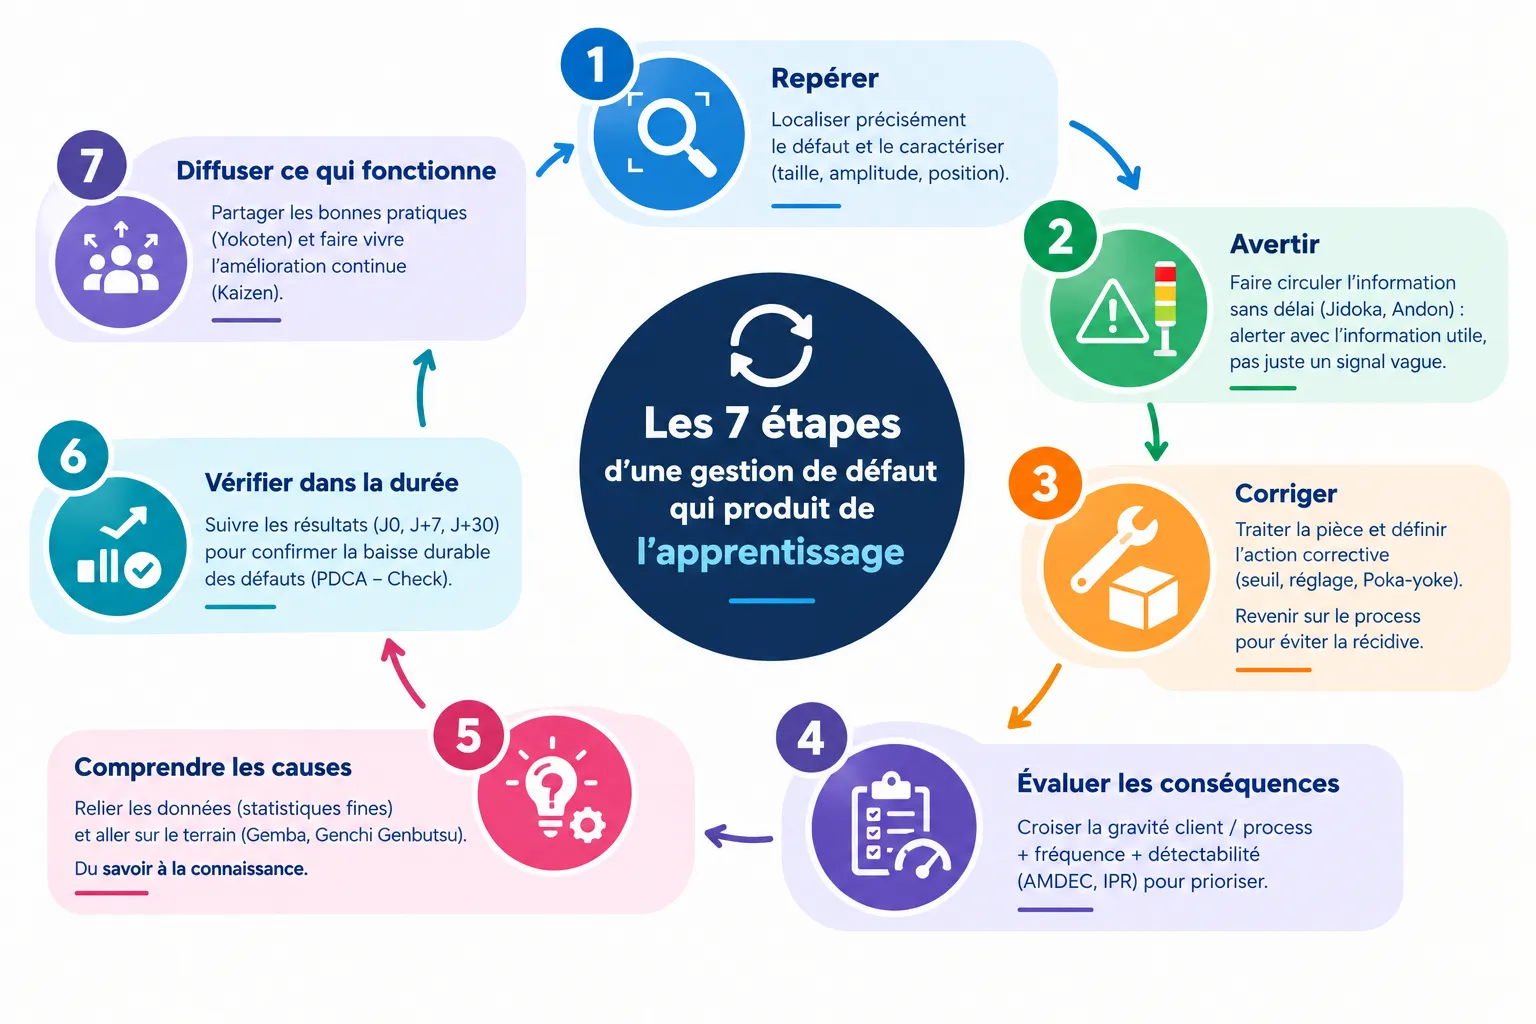
Les 7 étapes d’une gestion de défaut qui produit de l’apprentissage
1. Repérer
Repérer, ce n’est pas juste classer une pièce “anomalie”. C’est localiser précisément le défaut et le caractériser — taille, amplitude, position. Sans cette précision, la donnée reste pauvre : on sait qu’il existe, on ne peut rien en tirer.
2. Avertir
Une fois le défaut précisément caractérisé, encore faut-il que l’information circule sans délai. C’est l’esprit du Jidoka, “l’automatisation avec une touche humaine” : le poste signale ou s’arrête dès qu’une anomalie précise est identifiée, plutôt que de laisser passer un simple “défaut détecté” sans substance exploitable. Un signal visuel immédiat complète ce principe : alerter l’équipe avec l’information utile, pas juste enregistrer l’événement.
3. Corriger — devenir du produit et actions correctives
Le traitement de la pièce elle-même. On ne revient pas sur le détail ici — c’est le sujet de notre précédent article Comment ne pas jeter ce qu’on fabrique ? — mais rappelons l’essentiel : rebut en dernier recours, pas en réflexe par défaut. C’est aussi le moment de corriger immédiatement le problème de production : remettre le poste en état — réglage, outil, matière — avant que d’autres pièces défectueuses ne sortent de la ligne.
4. Évaluer les conséquences
Un défaut a deux niveaux de gravité, rarement confondus à tort : la gravité pour le client (ce défaut compromet-il l’usage, la sécurité, l’exigence contractuelle ?) et la gravité pour le process (ce défaut révèle-t-il une dérive qui va s’amplifier sur les pièces suivantes ?). Croiser ces deux axes avec la fréquence et la détectabilité (logique AMDEC) permet de concentrer l’effort là où il compte vraiment, plutôt que de surcharger une équipe qualité qui traiterait chaque défaut avec la même intensité, quel que soit son enjeu réel.
5. Comprendre les causes — du savoir à la connaissance
Comprendre commence par des statistiques précises sur chaque défaut — pas une tendance vague, mais des données fines par type, par cause, par poste. La valeur n’apparaît pas tant qu’on les regarde isolément : c’est en les reliant entre elles qu’elles deviennent exploitables. Des statistiques isolées, c’est du savoir ; des statistiques reliées entre elles, qui font émerger une cause commune, c’est de la connaissance. Pour relier ces données, le diagramme des 5M — ou diagramme en arêtes de poisson — reste un outil simple et efficace : il classe les causes possibles d’un défaut selon les 5M (matière, matériel, méthode, main-d’œuvre, milieu) et évite de s’arrêter à la première explication venue. Cette connaissance gagne aussi à s’appuyer sur le terrain : aller observer directement le poste et la pièce défectueuse, plutôt que de se fier uniquement aux chiffres.
6. Vérifier dans la durée
Un ajustement n’a de valeur que s’il tient dans le temps — exactement comme on ne juge pas un enfant corrigé une fois, mais sur les exercices suivants. Un suivi statistique répété (J0, J+7, J+30) confirme que le taux de défaut baisse réellement, et durablement — c’est le Check du cycle PDCA. Cette étape évite l’irrégularité silencieuse où une correction fonctionne un temps puis se dégrade sans que personne ne s’en aperçoive.
7. Diffuser ce qui fonctionne Un ajustement validé qui reste cantonné à un seul poste ne profite qu’à ce poste. C’est le Yokoten, le déploiement horizontal : faire connaître une bonne pratique validée aux autres postes, aux autres lignes, voire aux autres sites. Diffusé, un gain local devient un gain systémique — l’esprit même du Kaizen, porté par tous les niveaux, pas seulement par la direction.
L’historique comme matière première de la qualité
Chaque défaut correctement caractérisé, relié aux autres, corrigé et vérifié dans la durée enrichit une base de connaissance propre à votre ligne. Cette base devient, avec le temps, plus précieuse que n’importe quel contrôle ponctuel : elle permet d’anticiper une dérive avant qu’elle ne génère du rebut, d’orienter les investissements de maintenance là où ils ont le plus d’impact, et d’objectiver des échanges qui reposaient auparavant sur l’intuition individuelle des opérateurs.
Un contrôle qualité qui ne conserve pas cet historique recommence, à chaque défaut, depuis zéro. Un contrôle qui le conserve et l’exploite transforme chaque incident en une longueur d’avance pour la production suivante.
On ne tire pas de leçon d’une erreur qu’on oublie.
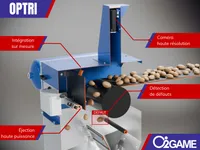
Chez O2Game, nous concevons nos solutions de vision industrielle pour que chaque défaut détecté nourrisse une mémoire exploitable de votre ligne — pas seulement un tri ponctuel.


